


QR Code

Chi siamo
Prodotti
Contattaci

Telefono

Fax
+86-579-87223657

E-mail

Indirizzo
Wangda Road, Ziyang Street, contea di Wuyi, città di Jinhua, provincia di Zhejiang, Cina


|
Dimensione/Articolo di valutazione |
Parametri tecnici dettagliati e valore fornito |
|
Industria |
Produzione di semiconduttori, packaging per microelettronica, comunicazioni ottiche, ceramica tecnica (settore sigillatura ermetica GTMS/CTMS) |
|
Processo |
GTMS/CTMS Sigillatura ermetica vetro/ceramica-metallo Sinterizzazione ad alta temperatura, CTE Bloccaggio con abbinamento termico preciso |
|
Soluzione |
Piastra di fissaggio speciale in grafite con microfori ad altissima densità (area della piastra singola < 0,01㎡, dotato di quasi 1.500 microfori; il set totale contiene quasi 10.000 microfori) |
|
Servizi |
Selezione dei materiali e analisi della corrispondenza termica CTE, progettazione del percorso utensile per lavorazione profonda di microfori, documentazione tecnica ingegneristica, produzione in lotti e ispezione completa |
|
Risultati |
• Superato il collo di bottiglia della lavorazione continua di fori profondi per 10.000 fori in 10 mesi, ottenendo un controllo zero-difetti a livello di micron |
Durante il processo di sinterizzazione ad alta temperatura GTMS/CTMS negli imballaggi microelettronici, speciali dispositivi di grafite devono combinare un adattamento a livello di micron con un'elevata resistenza termica e stabilità. Per affrontare le sfide legate alla scheggiatura dei bordi, all'usura ultraveloce degli utensili e alla tolleranza cumulativa nei microfori ad altissima densità di piccole aree, VeTek ha impiegato 10 mesi per superare il collo di bottiglia della lavorazione profonda continua per quasi 10.000 microfori attraverso l'adattamento del materiale, la ricostruzione della cinematica del taglio e l'ispezione multidimensionale a circuito chiuso, realizzando una consegna one-stop altamente affidabile.
|
Conclusione principale:Attraverso l'ottimizzazione ortogonale dei parametri di processo per la lavorazione profonda di microfori e la selezione della grafite basata sull'adattamento termico CTE, la resa della lavorazione di microfori è balzata dal rischio di scarto in lotti a un tasso di consegna stabile di oltre il 98,5%. |
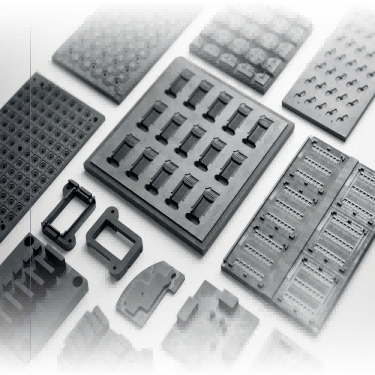
Figura 1 - Piastra di fissaggio speciale in grafite GTMS/CTMS e componenti strutturali per la lavorazione di microfori
Nel processo di imballaggio ermetico GTMS, la consistenza dei fori e la resistenza alla deformazione termica delle piastre di fissaggio in grafite determinano direttamente l'ermeticità dell'imballaggio e la resa del prodotto finito. I processi chiave e gli indicatori di prestazione prima e dopo la svolta tecnica del team VeTek vengono confrontati come segue:
|
Dimensione della valutazione |
Prima del miglioramento (stato del processo originale) |
Dopo il miglioramento (soluzione ottimizzata VeTek) |
|
Densità dei microfori su piastra singola |
Quasi 1.500 fori / 0,01㎡ (Lavorazione altamente soggetta a scheggiatura) |
Quasi 1.500 fori / 0,01㎡ (Formazione a difetti zero a livello di micron) |
|
Tasso di usura degli utensili a lavorazione continua |
L'usura superava lo standard ogni 200 fori, causando una deriva del diametro del foro |
Ottimizzazione dedicata del rivestimento e del percorso, tasso di usura dell'utensile ridotto del 65% |
|
Corrispondenza del coefficiente di dilatazione termica (CTE). |
L'espansione termica della grafite convenzionale era relativamente elevata, portando alla deviazione dei perni |
Curva di espansione della lega Kovar perfettamente abbinata |
|
Tasso complessivo di superamento dell'accettazione |
Scarti frequenti dovuti al superamento dei limiti di tolleranza a livello di micron (<60%) |
Standard di consegna batch stabile (≥98,5%) |
|
Conclusione principale:La sigillatura vetro-metallo con perni ad alta densità impone requisiti quasi limite alla precisione geometrica microscopica e alla pulizia ad alta temperatura degli speciali dispositivi di grafite. |
Il cliente di questa cooperazione è un'impresa di ricerca e sviluppo e di produzione specializzata in sensori ad alta affidabilità e componenti di imballaggio microelettronici. Le sue principali linee di produzione applicano ampiamente processi di sinterizzazione GTMS/CTMS (Glass/Ceramic-To-Metal Seal). Nei forni di sigillatura ad alta temperatura, speciali dispositivi di grafite fungono da stampi portanti ad alta precisione, responsabili del posizionamento e del mantenimento precisi di centinaia o migliaia di perni metallici fini (come la lega Kovar) e preforme di vetro. Poiché una singola piastra di fissaggio in grafite in questo progetto misura meno di 0,01 metri quadrati ma deve ospitare con precisione quasi 1.500 microfori, il set completo di fissaggio integra quasi 10.000 microfori con pareti estremamente sottili tra i fori. Durante la sinterizzazione ad alta temperatura a 800°C–1000°C, qualsiasi lieve diametro del foro fuori tolleranza, deviazione di posizione o distacco di polvere di grafite porterà direttamente all'inclinazione del perno metallico, alla rottura dell'isolamento del vetro o addirittura alla completa perdita di ermeticità.
|
Conclusione principale:L'elevata fragilità del materiale di grafite, la rapida usura dei microfori e le tolleranze cumulative a livello di micron sono i principali fattori scatenanti che portano allo scarto di lotti di dispositivi di grafite a livello di 10.000 fori. |
Prima di coinvolgere la task force tecnica VeTek, il cliente ha riscontrato gravi colli di bottiglia tecnici durante la produzione di prova e la lavorazione di piccoli lotti: in primo luogo, scheggiature e lacerazioni dei bordi con microfori: la grafite è un materiale poroso e fragile; durante la perforazione continua di microfori ad alta densità, lo stress di taglio nel momento in cui la micropunta entra ed esce facilmente induce una scheggiatura fragile del bordo all'imboccatura del foro. In secondo luogo, la deriva della tolleranza causata dalla microusura dell’utensile: durante la lavorazione continua di migliaia di microfori, l’usura delle punte sottili si intensifica, facendo sì che i diametri dei fori nei fori profondi mostrino un gradiente rastremato, dove una deviazione di pochi micron porta al cedimento e alla rottamazione dell’intero set di attrezzature contenente quasi 10.000 fori. In terzo luogo, disadattamento dell'espansione termica e contaminazione da polvere: il CTE ad alta temperatura dei normali materiali in grafite non corrisponde a quello dei perni metallici e la polvere sottile si stacca facilmente, contaminando l'interfaccia di sinterizzazione del vetro.
|
Conclusione principale:Attraverso l'ottimizzazione dell'algoritmo del percorso utensile, la compensazione dinamica della velocità di taglio e le micropunte con rivestimento anti-scheggiatura dedicate, le sfide legate alla scheggiatura dei bordi dei microfori e all'accumulo di tolleranza dei fori profondi sono completamente superate. |
Per affrontare le difficoltà della lavorazione profonda di 10.000 microfori, il team di ricerca e sviluppo di VeTek ha ricostruito il modello cinematico di taglio e implementato un'ingegneria di processo sistematica:
· Algoritmo del percorso utensile e ricostruzione dell'avanzamento a tuffo:Velocità di avanzamento ottimizzata e velocità di rotazione segmentata attraverso esperimenti ortogonali, adottando una strategia di immersione pulsata con microavanzamento per ridurre efficacemente la forza di taglio dell'impatto della lavorazione di oltre il 45%, eliminando completamente i difetti di scheggiatura dell'imboccatura del foro.
· Micro-trapano anti-scheggiatura e ottimizzazione del campo del flusso di rimozione dei trucioli:Le micropunte personalizzate con rivestimento diamantato a grana ultrafine combinate con un sistema di rimozione dei trucioli di microraffreddamento a pressione negativa pulsata hanno aumentato la durata della resistenza all'usura dell'utensile di oltre 3 volte, garantendo che la deriva del diametro del foro su 1.500 microfori per singola piastra rimanga inferiore a ±0,002 mm.
|
Parametro/dimensione del processo |
Processoo originale |
Processoo ottimizzato VeTek |
|
Strategia di avanzamento per la lavorazione di microfori |
Immersione continua ad alta velocità costante (forza d'impatto elevata) |
Velocità a fasi segmentata + Strategia a impulsi di microalimentazione |
|
Selezione dell'utensile per microforatura |
Punta convenzionale in microcarburo di tungsteno non rivestita |
Micropunta brevettata con rivestimento diamantato antischeggiatura a grana ultrafine |
|
Rimozione e raffreddamento dei trucioli a foro profondo |
Rimozione trucioli convenzionale con soffiaggio d'aria (accumulo di polvere residua) |
Aspirazione dinamica ad impulsi ad alta pressione negativa + microregolazione del flusso d'aria |
|
Controllo scheggiatura della bocca del foro |
Tasso di scheggiatura del bordo del foro > 8% |
Bocca del foro completa e liscia, tasso di scheggiatura < 0,05% |
|
Conclusione principale:La grafite speciale selezionata ad alta conduttività termica che si adatta perfettamente al CTE della lega Kovar stabilisce un circuito chiuso di ispezione completa "ottica + CMM" e pulizia a ultrasuoni, ottenendo una consegna senza difetti di 10.000 fori. |
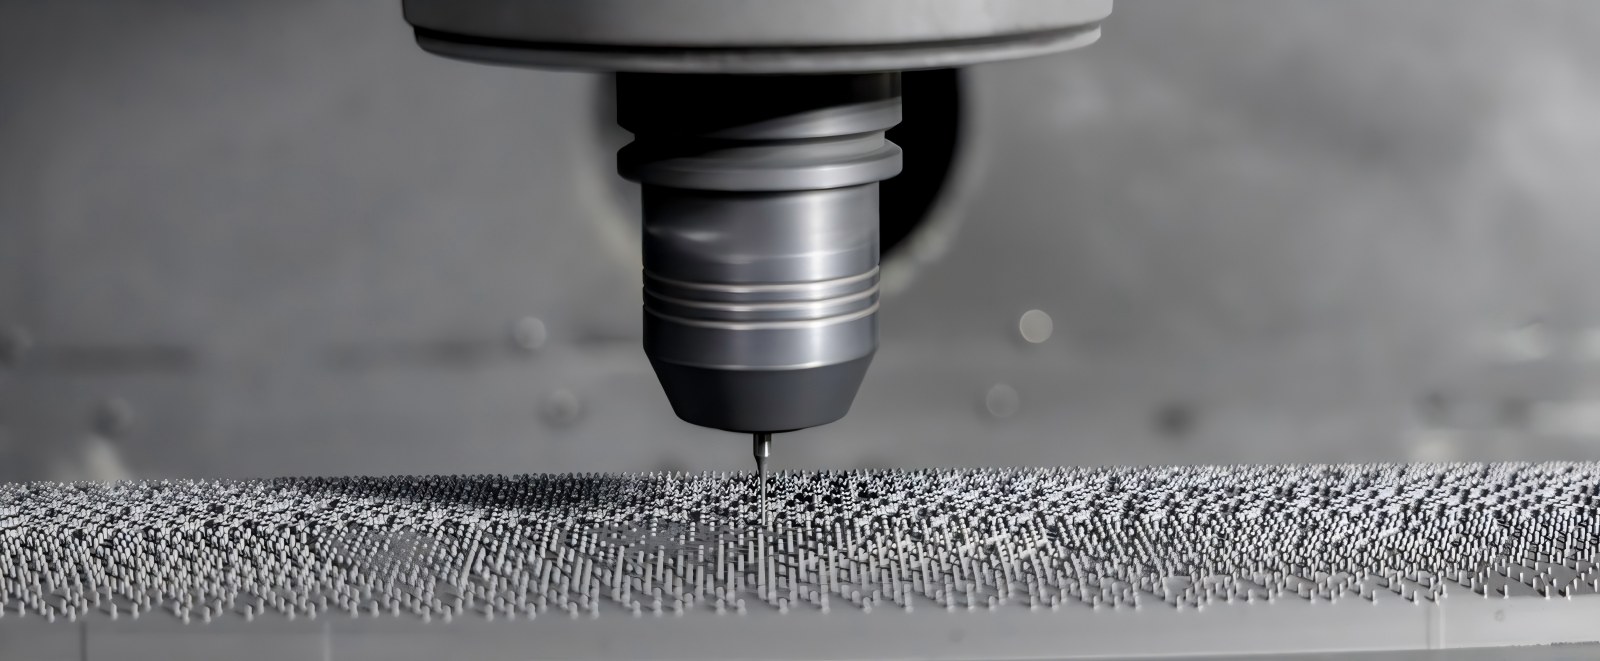
Figura 2 - Dettagli reali della speciale piastra di fissaggio in grafite con scheggiatura superficiale pari a zero e matrice di microfori ad alta precisione
· Soluzione di adattamento dei materiali:Grafite speciale isostatica di elevata purezza rigorosamente selezionata caratterizzata da una microstruttura densa ed eccellente stabilità termica alle alte temperature. Il suo coefficiente di espansione termica (CTE) corrisponde perfettamente a quello della lega Kovar, sopprimendo in modo significativo lo stress termico dovuto alla sinterizzazione ad alta temperatura e il distacco delle micropolveri.
· Ispezione collaborativa e pulizia profonda:La linea di controllo qualità ha introdotto un sistema complementare di "Strumento di misurazione ottica delle immagini + Macchina di misura a coordinate (CMM) completamente automatizzata". L'imaging ottico scansiona rapidamente la spaziatura della matrice da 10.000 fori, mentre la CMM verifica la perpendicolarità dei fori profondi e le posizioni spaziali delle scanalature; infine integrato dalla pulizia a ultrasuoni a gradiente multistadio per rimuovere completamente le impurità residue di grafite in profondità all'interno dei microfori ciechi, raggiungendo una pulizia di livello semiconduttore.
|
Conclusione principale:Fornire risposte ingegneristiche professionali riguardanti la selezione dei materiali dei dispositivi GTMS/CTMS, i limiti di tolleranza dei microfori e la durata di servizio alle alte temperature. |
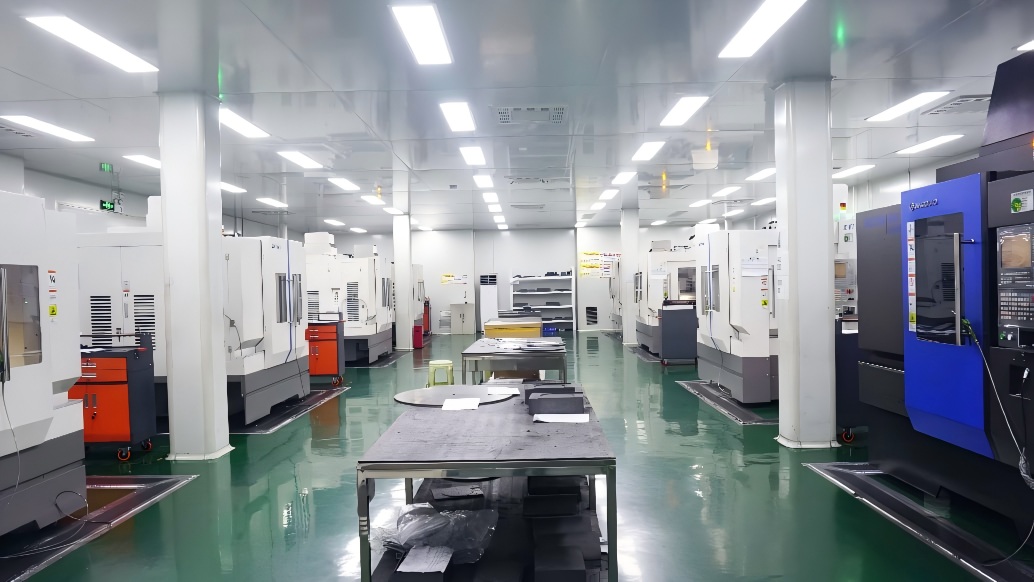
Figura 3 - Centro di lavoro CNC ad alta precisione VeTek
D: Quali sono il diametro minimo del foro e le tolleranze finali per la lavorazione di microfori di dispositivi di grafite speciale ad alta densità?
UN:VeTek possiede capacità di microlavorazione per diametri dei fori inferiori a 0,2 mm. Le tolleranze del diametro dei fori possono essere controllate stabilmente entro ±0,003 mm, mentre la rotondità effettiva e le tolleranze di posizione per 1.500 fori su una singola piastra raggiungono ±0,005 mm, soddisfacendo pienamente i requisiti di imballaggio GTMS dei perni ad alta densità.
D: Perché gli impianti di sinterizzazione ermetica GTMS devono corrispondere esattamente al CET della lega Kovar?
UN:Durante il ciclo di sinterizzazione a 800°C–1000°C, se il CET dell'attrezzatura e dei perni metallici non è coerente, lo stress di taglio generato dalla contrazione di raffreddamento causerà lo spostamento del perno, la rottura del corpo di vetro o il cedimento della tenuta. La precisa corrispondenza del CTE garantisce espansione e contrazione sincronizzate, migliorando la resa ermetica.
D: In che modo il processo di pulizia ad ultrasuoni garantisce che non rimanga polvere residua di grafite all'interno dei microfori profondi?
UN:Utilizziamo un sistema di generazione di ultrasuoni a gradiente multifrequenza combinato con acqua deionizzata e mezzi di pulizia specializzati. Utilizzando effetti di cavitazione ad alta frequenza, le particelle fini di grafite all'interno dei microfori e dei fori ciechi vengono completamente rimosse, seguite dall'insufflaggio di azoto ad elevata purezza e dall'essiccazione sotto vuoto per ottenere una spedizione pulita a livello di semiconduttore.
Nel campo degli imballaggi ermetici per semiconduttori e microelettronica, la precisione di lavorazione a livello di micron e la stabilità termodinamica dei supporti determinano direttamente la resa dell'imballaggio e l'utilizzo delle apparecchiature. Facendo affidamento sul continuo accumulo di materiali di elevata purezza, lavorazione meccanica di precisione e produzione di componenti critici per semiconduttori, VeTek ha superato con successo la barriera di produzione a livello di settore di 1.500 microfori densamente disposti su un 0,01㎡ piastra, realizzando una produzione di massa altamente affidabile di dispositivi speciali in grafite a livello di 10.000 fori.
Come impresa manifatturiera focalizzata sulsviluppo di SiC CVD, rivestimenti TaC, SiC solido e materiali e componenti semiconduttori critici, VeTek fornisce continuamente soluzioni di materiali ad alte prestazioni per la produzione di semiconduttori, la crescita dei cristalli e i campi di processo ad alta temperatura. Allo stesso tempo, rispondendo ai requisiti applicativi nell'imballaggio ermetico, nella sinterizzazione ad alta temperatura e nel posizionamento di precisione, VeTek fornisce servizi di ingegneria tra cuiselezione di materiali in grafite di elevata purezza, lavorazione meccanica di precisione e supporto di produzione personalizzato.
Se stai cercando componenti in grafite ad alta precisione adatti ai processi di sigillatura ermetica GTMS/CTMS o hai bisogno di abbinamento dei materiali, ottimizzazione strutturale e convalida dei campioni, non esitare a contattare il team di ingegneri VeTek. Ti forniremo un supporto tecnico completo, dalla selezione dei materiali alla produzione di precisione.
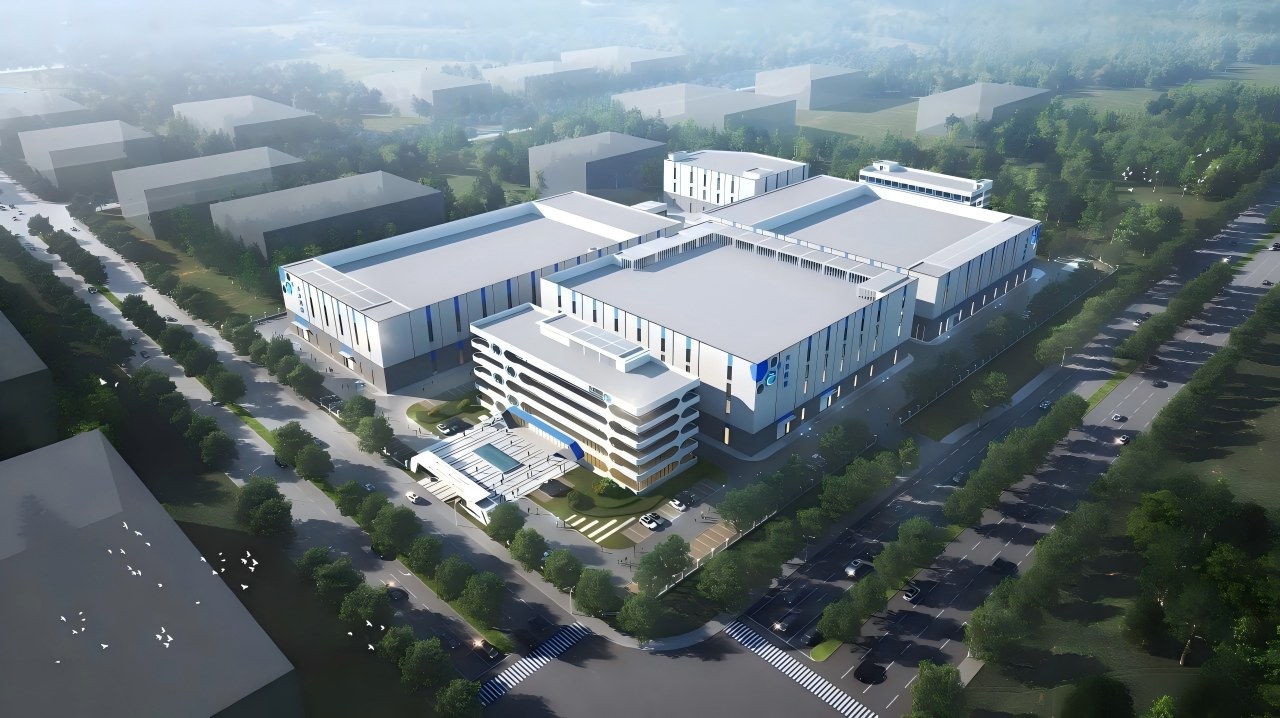
Figura 4 - Vista panoramica della base di ricerca e sviluppo di materiali speciali VeTek e di produzione di precisione
+86-579-87223657
Wangda Road, Ziyang Street, contea di Wuyi, città di Jinhua, provincia di Zhejiang, Cina